English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
SMD インダクタのフットプリント設計と PCB アセンブリにおけるはんだ接合の信頼性
フットプリントの設計は、はんだ接合の信頼性を左右します。銅の形状により、はんだの量、フィレットの形状、応力分布が設定されます。
設計エンジニアと組立専門家は、パッド サイズ、パッド形状、パッド間隔、熱緩和、コンポーネントの向き、NSMD パッドと SMD パッドの選択など、いくつかのパラメータを制御できます。それぞれの選択により、ツームストンニング、接合部の亀裂、熱疲労などの特定の故障モードが防止されます。
SMD インダクタは完全にはんだ接合に依存します。これらのジョイントは機械的負荷、電流、熱を運びます。関節が弱いと、3 つの機能すべてが一度に損なわれます。インダクタのフットプリントは、部品自体と同じ精査に値します。
このガイドでは、フットプリントを決定するための実践的なルールを提供します。読者はレイアウト時にそれらを適用し、アセンブリ時に検証できます。
SMDインダクタのフットプリント設計における主要なパラメータ
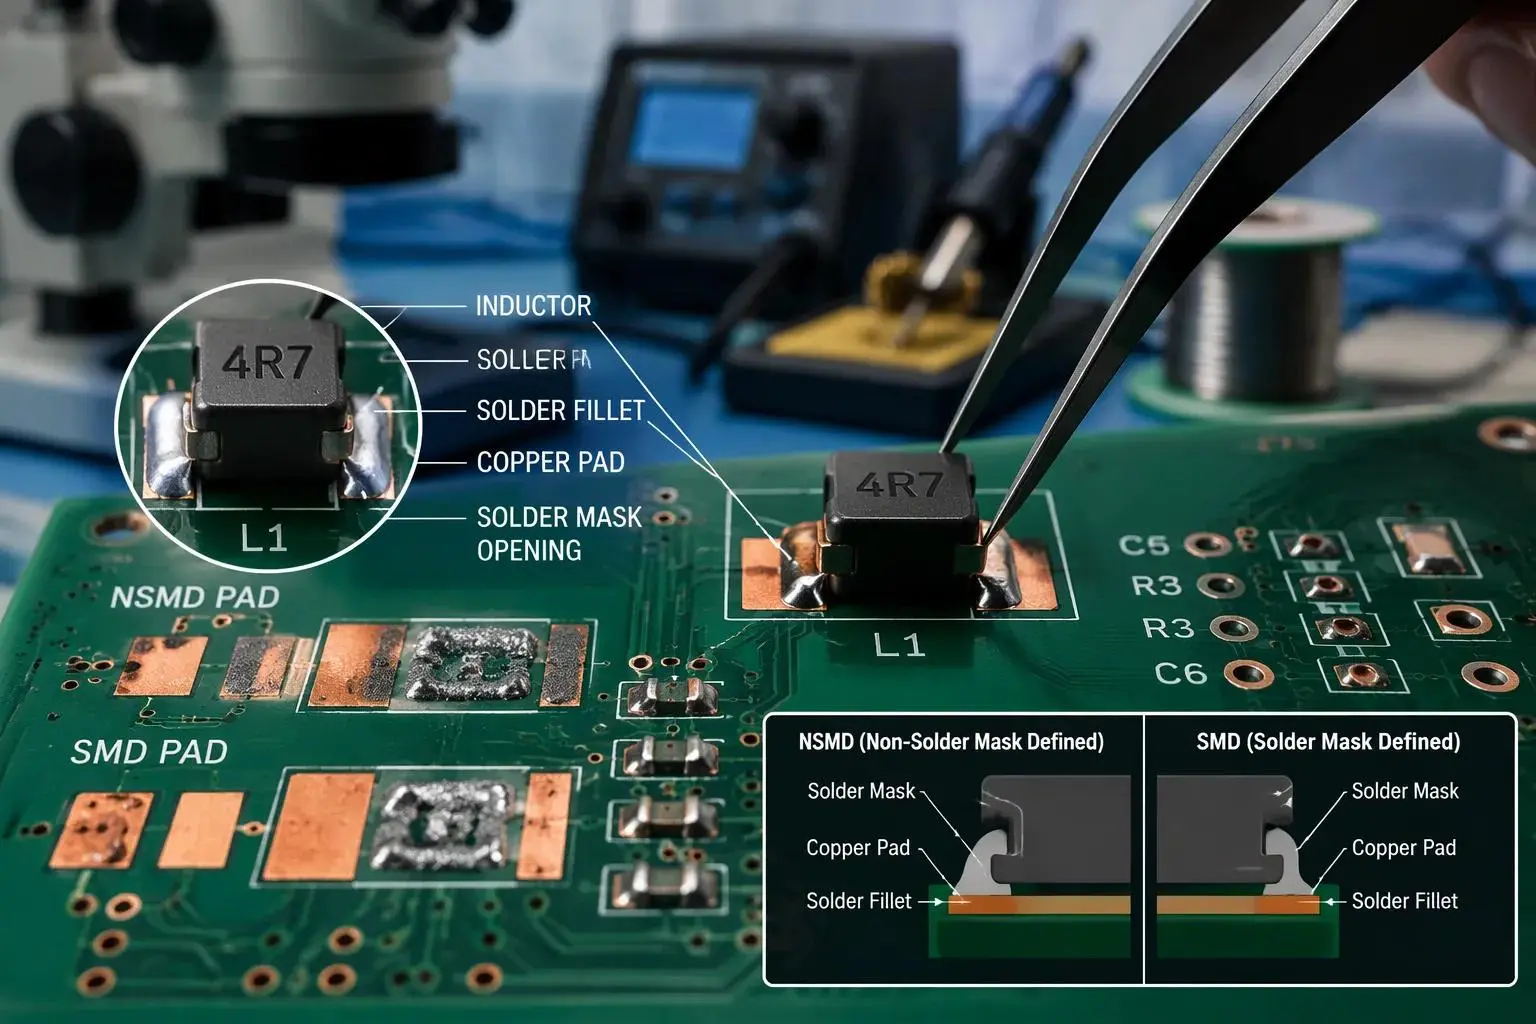
適切に設計された設置面積により、信頼性の高いはんだ接合、正確な配置、製造可能性、および電気的および熱的性能が保証されます。フットプリントが不正確だと、回路図や配線が正しい場合でも、接合不良、位置ずれ、または基板の組み立て不能が発生します。 JLCPCB は、不適切なフットプリントにより、接合部の脆弱化、過剰なはんだショート、ツームストーン、スキュー、および接合部の亀裂による長期的な信頼性の低下が生じると指摘しています。 SLLPCB は、リードの位置ずれ、オープンジョイント、はんだブリッジ、およびアセンブリの不良をそのリストに追加します。したがって、優れた SMD インダクタのフットプリント設計は、パッドの寸法、パッドの形状と間隔、マスクの定義という 3 つの要素から始まります。
パッド寸法とはんだ量
通常、銅パッドのサイズはボールまたはパッドのサイズの約 80% であり、この比率が適切なはんだ量を設定します。一般的なトウエクステンションは 0.2 ~ 0.5 mm、ヒールは 0.1 ~ 0.3 mm で、業界標準ではジョイントの信頼性が約 15% 向上するとされており、フィレットに形成の余地が与えられます。 SLLPCB によると、パッドが小さすぎる、大きすぎる、または不適切な位置にあると、はんだ接合が不良になります。パッドのサイズと間隔もペーストのリリースに影響します。 JLCPCB は、過剰なはんだの堆積、コンポーネントの浮き、ブリッジ、および熱の不均衡を防ぐために、開口部を 5 ~ 10% 縮小することを推奨しています。各インダクタの推奨ランド パターンはメーカーのデータシートに基づいており、IPC-7351 ランド パターン密度レベルは、設計者が密度グレードを選択するのに役立ちます。これらのパッドの間隔と寸法のルールは、小さなチップ部品から大きなシールド部品に至るまで、あらゆるランド パターンに適用されます。
NSMD 対 SMD パッドおよび 0603 SMD パッケージのフットプリント
NSMD (非はんだマスク定義) パッドは、マスク開口部が銅を超え、フィレットがパッド側面を包み込むため、SMD パッドと比較してはんだ接合の信頼性が向上します。 SMD パッドは、マスクの固定が役立つ高密度配線に適しています。どちらも異なるデザインコンテキストに適合します。 0603 SMD パッケージのフットプリントは、小規模でのトレードオフを示しています。これらの 0603 パッケージのフットプリントには、タイトなパッドの比率と間隔が必要であり、JLCPCB はペーストのリリースの一貫性をパッケージ サイズに直接結びつけます。 0603 パッケージのフットプリントも 100 ~ 120 µm のステンシル厚さの範囲内にあるため、銅の形状と同じくらい開口部の設計が重要です。 0603 パッケージのフットプリントを大型部品のミニチュア バージョンとして扱う設計者は、歩留まりを損なうことがよくあります。 0603 パッケージのフットプリントは、正確な CAD フットプリント設計に報います。
パッケージサイズ | 理想的なステンシルの厚さ |
01005 / 0201 | 80~100μm |
0402 / 0603 | 100~120μm |
0805+ | 120~150μm |
SMD インダクタのフットプリントは通常 2 つのパッドで構成されており、設計者はそれらをはんだボールと組み合わせて回路接続を管理できます。パッドの形状と間隔は、ジョイントがどのように濡れているかを決定します。バランスの取れた銅フットプリント パッドのペアにより、表面張力の対称性が維持されます。これらの SMD インダクタのフットプリントとレイアウトの決定は、はんだ接合部の信頼性に直接影響するため、チームはそれらをインダクタ PCB レイアウトのベスト プラクティスに文書化する必要があります。表面実装インダクタのフットプリント設計とフットプリントの設計および配置は、1 つのレビューにまとめられています。インダクタのパッケージとフットプリントは大きく異なるため、各インダクタには検証済みの独自のフットプリントが必要です。 PCB 設計チームは、すべてのフットプリントをコピー&ペーストの残り物ではなく、管理された成果物として扱う必要があります。
故障モードとはんだ接合の信頼性
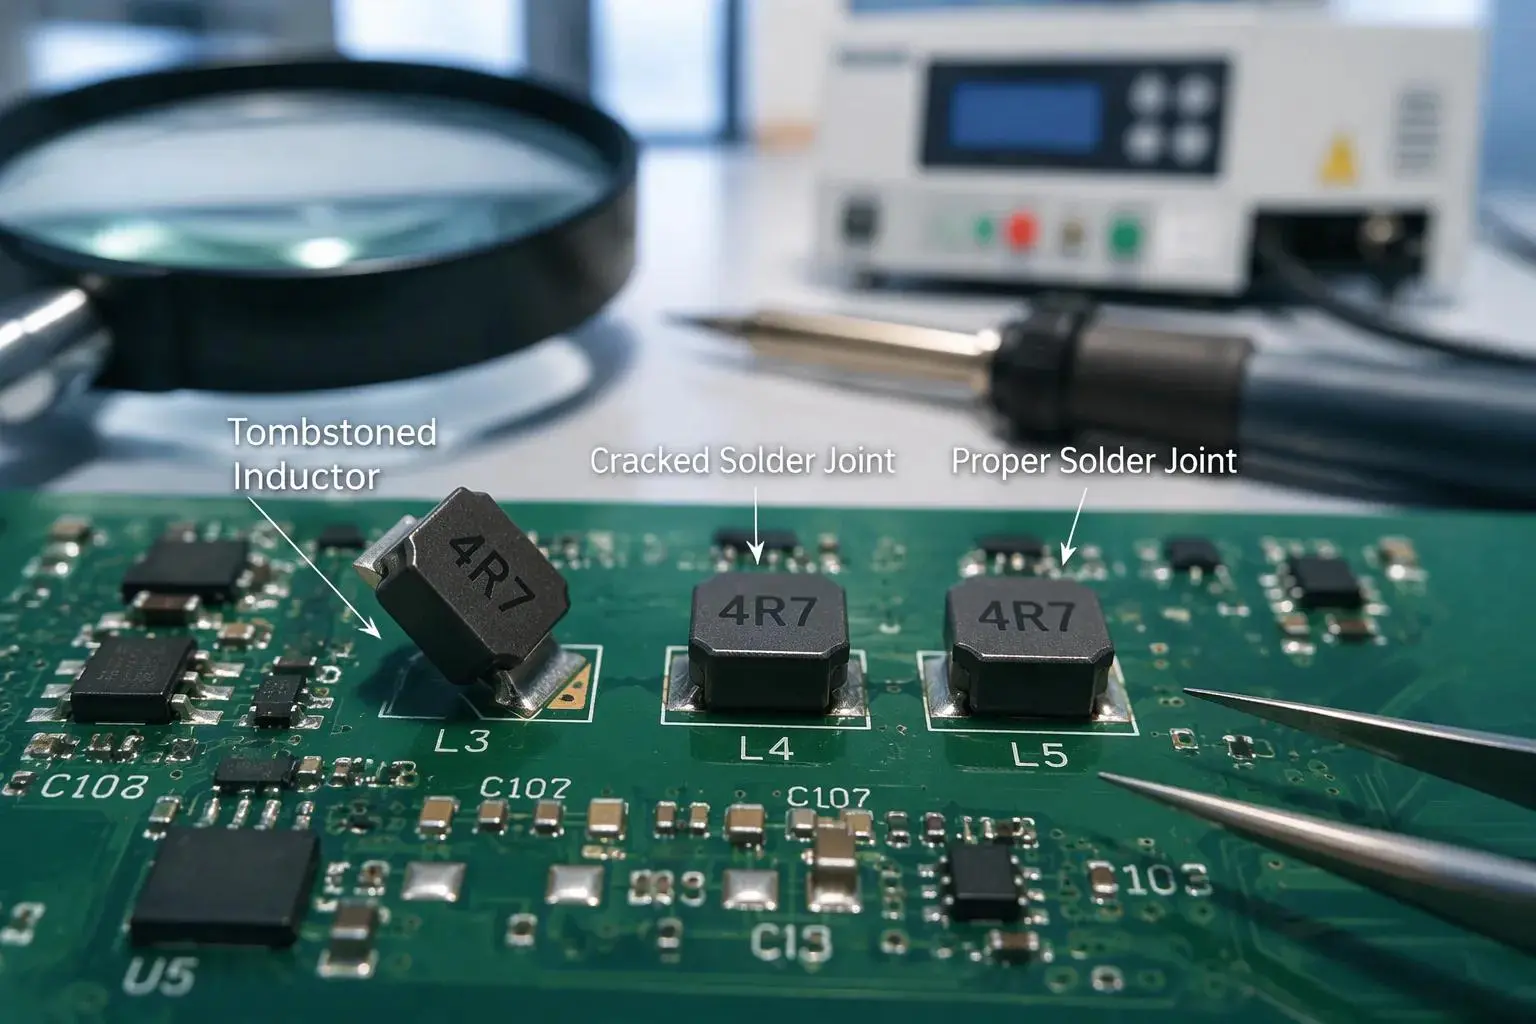
SMD インダクタのフィールドリターンを支配する 2 つの故障モードは、リフロー中のツームストーン現象と耐用年数にわたる接合部の亀裂です。それぞれは特定のフットプリント パラメータまで遡ります。パッドの不均衡、間隔、マスク定義、方向はすべて、ジョイントの形成方法と応力に耐える方法を決定します。
トゥームストンニングと不均一な濡れ
ツームストン現象は、リフローはんだ付け中に 2 端子SMD コンポーネントの片側が上に引っ張られると発生します。 Beeproduction 氏が説明するように、原因は 2 つのコンポーネント端の間の不均衡です。両方のパッド上のはんだペーストが溶けて終端表面を濡らし、パッドと終端の間に広がるときが重要な瞬間です。理想的には、両方のパッドが均等に加熱され、ペーストがほぼ同時に液化し、結果として生じる力がバランスします。問題は、片側で濡れが早く始まるか、または強く始まると始まります。その側の液体はんだがコンポーネントを引っ張りますが、反対側には同等の反力が存在しません。小さくて軽量の部品は、その不均衡下で簡単に持ち上げられます。
JLCPCB によると、いくつかの要因が湿潤力の不均衡を引き起こします。
濡れ力アンバランスのきっかけ | 詳細 |
加熱ランプが速すぎる | 一方のパッドがもう一方のパッドより先に合金の液相線温度に達します |
不均一な銅の熱分布 | 1 つのパッドは大規模なグランド プレーンに接続され、もう 1 つは分離されたままになります |
貼り付けボリュームの不一致 | 2 つのパッド間の不一致 |
非対称パッド加熱 | オーブンの対流ゾーン内 |
PCBCart は、パッド設計の問題をリストに追加します。パッドのサイズ、間隔、または銅接続が異なると、はんだ量や加熱挙動が不均等になります。中心を外して配置すると、片側のはんだが終端をつかみ、デバイスを上に引きずることになります。フラックス活性、ペースト粘度、表面仕上げ、汚染、酸化も湿潤速度に影響を与えます。したがって、トゥームストンの防止はレイアウトから始まります。対称パッド、バランスのとれた銅線接続、中央配置により根本原因が取り除かれます。遅い開始、一定の浸漬領域、および正しいピーク温度を備えた制御されたリフロー プロファイルにより、両方の接合部が同時に溶解します。
亀裂と熱疲労
PCBMaster によると、接合部の亀裂は、パッドの応力分布が不十分なため、熱または機械的応力によってはんだ接続が破壊された場合に発生します。熱サイクルによる膨張の不一致によりプロセスが促進されます。接合部の形状が硬いと応力がかかとに集中し、サイクルを繰り返すと接合部が開くまで亀裂が伝播します。パッドの設計が弱いと応力集中が生じ、この問題は自動車や産業環境で最もよく発生します。不適切なパッド サイズまたは非対称性、不適切なはんだマスクとペースト マスクの位置合わせ、およびパッド間の不十分な熱バランスがすべて原因となります。 IPC 設計標準を無視すると、リスクが増大します。
緩和オプションはコンテキストによって異なります。 PCBMaster は、IPC-7351 パッド ライブラリ、SMT コンポーネント用の対称パッド ペア、最適化されたペースト アパーチャ設計、小型コンポーネントの熱バランスの改善、ブリッジングを避けるための適切なはんだマスク間隔を推奨しています。製造前の DFM チェックにより、フットプリントの不一致エラーを早期に発見します。 0603 パッケージのフットプリントを扱う設計者は、小さなボディは大きな部品に比べて非対称性を許容しにくいため、大きなインダクタを歪ませるだけの同じ不均衡が 0603 部品を廃棄することに注意する必要があります。これらの 0603 パッケージのフットプリントにより、熱が拡散するための銅が少なくなり、局所的な熱ストレスが増加します。バランスの取れた形状と検証済みのリフローウィンドウを組み合わせたフットプリントのレビューにより、両方の故障モードにわたってはんだ接合の信頼性が保護されます。
熱的および機械的考慮事項
CTE の不一致と熱緩和
インダクタとその PCB は、熱サイクル中に異なる速度で膨張します。基板、銅、コンポーネント本体の熱膨張係数はそれぞれ異なります。この不一致により、温度が変動するたびにはんだ接合部に負担がかかります。関節が硬いと、フィレットがパッドと接触するかかと部分に歪みが集中します。サイクルを繰り返すと、接続が開くまで亀裂が伝播します。
サーマルリリーフは、熱がジョイントを通ってどのように移動するかを決定します。大きな銅プレーンに直接接続されたパッドは、リフロー中に熱を素早く伝導します。この急速なシンクにより、一方の終端が他方よりも低温になり、その側の濡れが遅れる可能性があります。熱逃がしスポークは熱の経路を遅くし、両端のバランスをとります。スポークが細いと抵抗が増えるため、設計者はこの利点と通電の必要性を比較検討する必要があります。適切なバランスは、インダクタの電力レベルと周囲の銅領域によって決まります。
配向と応力分布
コンポーネントの方向により、ジョイントを通る応力経路が変化します。基板端に平行に配置されたインダクタでは、その長軸に沿って曲げ応力が発生します。 90 度回転すると、荷重が弱い方向に移動します。レイアウトのレビューでは、既知のボードのフレックス ポイント、取り付け穴、コネクタ領域に対して方向をチェックする必要があります。
パッドの対称性により、均一な応力分散がサポートされます。非対称パッドは、1 つのフィレットをそのパートナーよりも強くロードします。 IPC-7351 ランド パターンに対して検証された対称ジオメトリにより、両方のジョイントに負荷が分散されます。優れたフットプリント設計は、対称性と賢明な方向性を組み合わせています。チームは両方の選択をフットプリント ライブラリに記録する必要があります。これにより、後のプロジェクトでは実証済みのレイアウトが継承されます。この規律により、製品寿命全体にわたってはんだ接合の信頼性が保護されます。
SMD インダクタの実装面積ガイドライン
フットプリントの選択は、ステンシル アパーチャ設計とリフロー プロファイル ウィンドウに直接反映されます。パッドが大きすぎると、開口部を小さくする必要があります。重い銅に接続されたパッドには、ゆっくりと浸す必要があります。これらの SMD インダクタのフットプリント ガイドラインは、レイアウトの決定を組立ラインに結びつけます。
SMT アセンブリは、高い耐衝撃性と耐振動性を備え、1 平方センチメートルあたり 5.5 ~ 20 個のはんだ接合を実現できます。フットプリント設計はその密度をサポートします。バランスの取れたパッドによりペーストの量が安定し、一定の量でウィンドウ内のすべてのジョイントが維持されます。社内にプロセス管理を持たないチームは、SMD シールド インダクタの専門的な PCB アセンブリ サービスに頼ることができます。このルートは、生産量の少ないチームに適しています。それは 1 つのオプションであり、必須ではありません。
ステンシル設計とリフロープロファイル
開口部のサイズはパッドの形状に従います。設計者は、余分なペースト、部品の浮き、ブリッジを防ぐために、銅に対して開口部を 5 ~ 10% 縮小します。 0603 パッケージのフットプリントは 100 ~ 120 µm のステンシル バンド内にあるため、大きな部品よりもそこでの開口精度が重要になります。両方の端子が一緒に液相線に到達すると、リフローはんだ付けは成功します。ゆっくりとしたランプと一定の浸漬により、両端のバランスが取れます。同じロジックがインダクタ PCB レイアウトのベスト プラクティスにも現れています: 対称銅線、対称熱。
検査と工程管理
検査によりループが閉じられます。目視チェックにより、トゥームストンやスキューが検出されます。 X 線により、シールドされたボディの下にある空隙や隠れたフィレットが明らかになります。重要な部品のフィレット形状を断面で確認します。各結果はフットプリントのリビジョンにフィードバックされます。繰り返し発生するボイドは絞りの変化を示しています。ひび割れたヒールはパッドの形状を示しています。このフィードバックにより、表面実装インダクタのフットプリント設計が反復的な分野に変わります。優れた製造と組み立ての考慮事項には、初日からのループが含まれます。
フットプリントのベスト プラクティス チェックリスト
以下の表は、前のセクションで説明したパラメーターを 1 つのレビュー シートに要約したものです。各行は、推論を説明するセクションを指します。
パラメータ | ターゲット | セクション |
パッド比 | パッドまたはボール サイズの 80% 近くの銅パッド | パッド寸法とはんだ量 |
つま先の伸展 | 0.2~0.5mm | パッド寸法とはんだ量 |
かかとのエクステンション | 0.1~0.3mm | パッド寸法とはんだ量 |
マスクの定義 | 接合の信頼性には NSMD、高密度配線には SMD | NSMD 対 SMD パッド |
パッドの対称性 | 両方のパッド上の等しい面積と等しい銅接続 | トゥームストンニングと不均一な濡れ |
サーマルリリーフ | インダクタの電力レベルに合わせたサイズのスポーク | CTE の不一致と熱緩和 |
向き | ボードのフレックスポイントと取り付け穴をチェック | 配向と応力分布 |
ステンシル開口部 | 銅に対して5~10%削減 | ステンシル設計とリフロープロファイル |
ステンシルの厚さ | 0603 パッケージのフットプリントの場合は 100 ~ 120 µm | NSMD 対 SMD パッド |
リフロー | 遅いランプ、一定の浸漬、一致した液相線タイミング | ステンシル設計とリフロープロファイル |
設計者は、製造後ではなく、レイアウト レビュー中にこのリストを実行する必要があります。パッド率が 80% の目標を超えている場合、またはペアが非対称である場合は、組み立て時に欠陥として表面化します。業界標準は、上記のつま先とかかとのエクステンションを約 15% の関節信頼性向上に結びつけているため、この数字は実際の重みを持っています。
チェックリストは 2 つの習慣によって役に立ちます。まず、すべての SMD インダクタのフットプリント エントリをメーカーのデータシートおよび IPC-7351 密度レベルと照合して確認します。次に、各逸脱とその検査結果を記録します。これらの SMD インダクタのフットプリント ガイドラインは、チームがプロジェクト全体に一貫して適用した場合にのみ歩留まりを保護します。サウンド フットプリント設計と規律あるインダクタ PCB レイアウトのベスト プラクティスは、バランスのとれた銅線、検証済みの形状、文書化されたレビューという同じ基盤を共有しています。表面実装インダクタのフットプリント設計を制御されたプロセスとして扱うチームは、実証済みのフットプリントのライブラリを構築します。このライブラリにより、将来のすべてのレイアウトが短縮され、ジョイントの信頼性が予測可能に保たれます。
フットプリントの設計により、エンジニアははんだ接合の信頼性を実現するための、最も制御しやすいレバーを実現できます。銅の形状は、部品がラインに到達する前に、はんだの量、フィレットの形状、応力経路を設定します。
設計者は、レイアウトの早い段階でチェックリスト パラメータを適用する必要があります。次に、組み立ておよび検査データを通じて各選択を検証します。このシーケンスにより、不均衡が欠陥になる前に捕捉されます。
現場からの返品とプロセスのフィードバックにより、次の改訂が促進されるはずです。かかとのひび割れや繰り返しの空洞は、チームにフットプリントのどこに作業が必要かを伝えます。アップデートのたびにライブラリが強化されます。すべてのインダクタは実績のあるランドパターンを継承し、新しいフットプリントのレビューはすべて推測ではなく証拠から始まります。