
 English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
ロッドインダクタメーカーが一貫したインダクタンスを確保する 5 つの方法
量産における一貫したインダクタンスは、コア材料の選択、張力制御による自動巻線、フィードバックによるインライン インダクタンス テスト、熱および環境制御、監査による統計的プロセス制御という 5 つの製造規律に基づいています。インダクタンスの変動が小さいと、調整マージンが縮小し、回路性能が変化し、生産歩留まりが低下します。ロッドインダクタメーカーを評価するエンジニアと調達チームは、実際にどのような技術と制御が大規模な稼働でもインダクタンスを許容範囲内に維持するのかという実際的な問題に直面しています。以下の 5 つの分野はその質問に直接答え、各管理が何に寄与するのか、サプライヤー監査中に何を検証すべきかを示しています。
正確なコア材料の選択
磁気特性の指定
インダクタンスは透磁率に正比例して増加します。空芯コイルは弱い磁場を生成します。そのコイルに磁性材料を挿入すると磁場が集中し、インダクタンスと Q 値の両方が大幅に向上します。この物理的な関係により、コア仕様が一貫性の最初の手段となります。ソースで透磁率を制御するロッド インダクタのメーカーは、下流のインダクタンスを制御します。
インダクタのコア材料の選択により、その後のすべてのユニットのベースラインが設定されます。エンジニアは、定義された透磁率範囲を持つグレードを指定し、アプリケーションの周波数と電流の要求に対してそのグレードを検証します。精密な製造プロセスにより、インダクタンス精度はプラスまたはマイナス 20% 以内に保たれます。そのウィンドウは、生産稼働全体にわたる安定した有効透過率に依存します。供給されたコア材料を変更すると、ライン上のすべての巻線が同時に移動します。
巻線前のロットレベルのテスト
ロットレベルの特性評価により、ワイヤがコアに接続される前に透磁率のドリフトが捕捉されます。インダクタコア材料の入荷ロットごとに、透磁率と寸法の一貫性に関するサンプルテストに合格します。サプライヤーは結果をそのグレードの特性分布と比較します。範囲外にある多くのものは、曲がりくねったステーションに到達することはありません。
このゲートは、実行後の許容範囲ウィンドウを保護します。同じ規律がトロイダル インダクタとコイルにも適用され、コアのグレードが達成可能なインダクタンス帯域を決定します。文書化されたロットデータは、サプライヤー監査時のトレーサビリティにも役立ちます。バイヤーはこれらの記録を要求し、中核となる材料管理が仮定ではなく測定されたプロセスであることを確認できます。ロットごとに検証された一貫したコア材料により、大規模な生産でも ±20% の範囲を達成可能に保ちます。
張力制御による自動巻取り
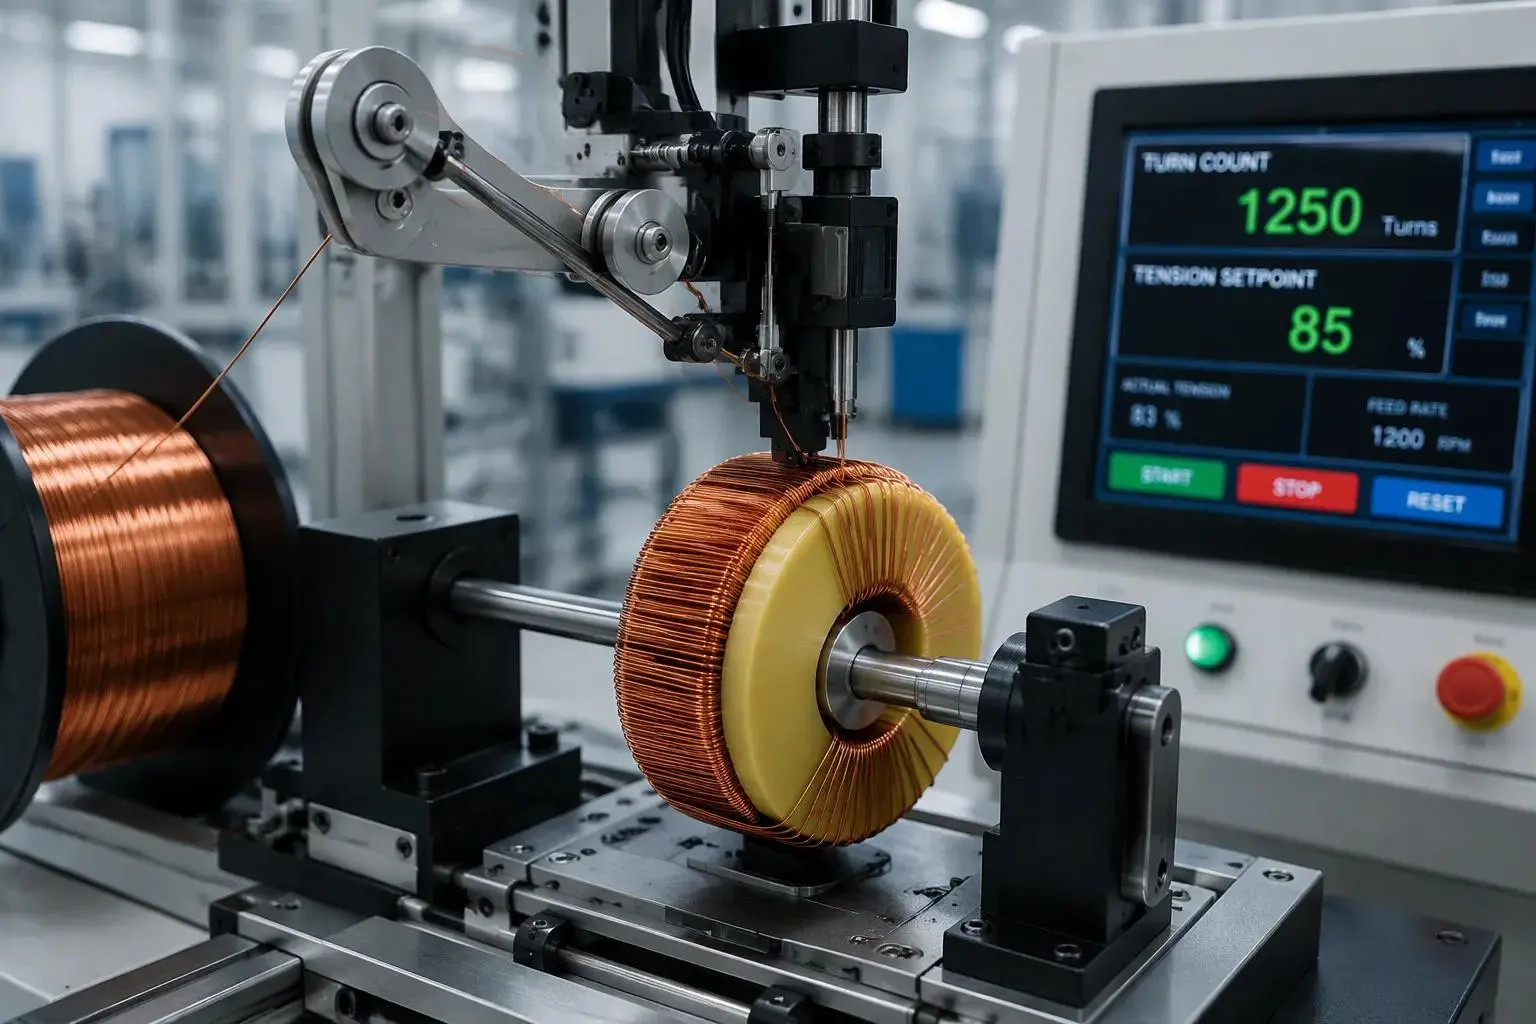
巻数と巻線密度
巻線プロセスは、インダクタ製造の中核となるステップです。インダクタンス値、インダクタンスの安定性、および全体的な性能を設定します。精密巻線技術により、大量生産においてもコイルの寸法が一定に保たれます。自動化された装置が巻線のターンをカウントし、それらを均等な層に配置します。銅線の各巻き数は設計に一致する必要があります。これは、巻き数が増えるごとに磁場が強化されるためです。 1 つの間違ったターンによってフィールドが変更されるため、マシンはすべてのターンを同じピッチで配置します。
均一な巻線密度により、ユニット間のインダクタンスの変動が最小限に抑えられます。インダクタンスを一定に保つために、単層巻線の巻き数が過度に重なることは避けてください。規律ある巻き付けプロセスにより、層ごとの巻き数も固定されます。ワイヤーの直径と層の間隔によって最終的な値が決まり、機械はプログラムされたレシピ内で両方を保持します。この分野は、回転分布と張力管理が同じ一貫性目標を達成するトロイダル インダクターのプロセス制御と重複します。同じロジックがトロイダル インダクターとトロイダル コイル、およびトロイダル コア上に構築されたトロイダル インダクターとコイルに当てはまります。
閉ループ張力システム
ワイヤの張力は、ワイヤ巻線がコアにどの程度しっかりと固定されるかを決定します。ワイヤの巻き線が緩んでいると、位置が移動し、磁気回路が変化します。閉ループ張力システムは張力を継続的に測定し、リアルタイムで調整します。メカニカル ダンサー、サーボ駆動フィーダー、ロード セルはそれぞれ、設定された張力でワイヤを保持します。コントローラーは各読み取り値を設定値と比較し、モーターを修正します。張力を制御することで、すべてのユニットを目標インダクタンスに近づけます。
これらの制御はトロイダル インダクター プロセスもサポートしており、トロイダル インダクターとコイルに同じように機能します。安定した張力により、取り扱いやポッティングを通じてワイヤ巻線の形状が維持されます。張力制御により巻き取りプロセスが完了します。文書化された張力ログにより、監査人は各実行の設定値と測定範囲の記録を得ることができます。その結果、本番稼働全体にわたって再現可能なパフォーマンスが得られます。
インラインインダクタンスのテストとフィードバック
ワインディングステーションでドリフトをキャッチ
インライン測定では、部品が巻線ステーションを出る前にインダクタンスのドリフトを捕捉します。専用のテストヘッドは、完成した各コイルが機械から排出されるときに読み取ります。オペレータは、部品がまだ手元にあるときに、結果をすぐに確認できます。この早期のインダクタンス チェックにより、許容範囲外のユニットの完全なバッチを構築するドリフト実行が阻止されます。
テスト治具はロッド上のコイルの位置を考慮する必要があります。フェライトロッドに沿ってコイルをスライドさせるとインダクタンスが変化します。これは、AM ラジオアンテナの調整に使用されるのと同じ原理です。部品を固定基準点に固定する治具は、その変動を排除します。測定値は、オペレーターがたまたまコイルを配置した場所ではなく、コイル自体を反映します。安定した固定具により、各ユニットの目標インダクタンス レベルに関連付けられた読み取り値が維持されます。
フィードバックループを閉じる
測定値は巻線パラメータにフィードバックされるため、修正は走行後ではなく走行中に行われます。測定値が高いまたは低い傾向にある場合、コントローラーは後続の部品の回転数または張力を調整します。ラインは、生産を停止したりバッチを廃棄したりすることなく、目標インダクタンスに戻ります。
同じフィードバック規律がトロイダル インダクタとコイルのテストにも適用され、巻線の形状も最終的なインダクタンスを決定します。トロイダルコアのターン分布により最終的なインダクタンス値がシフトするため、ループはロッド巻線を修正するのと同じ方法でジオメトリを修正します。文書化された測定記録により、実行のたびにループが閉じていることが監査人に証明されます。
熱補償と環境制御
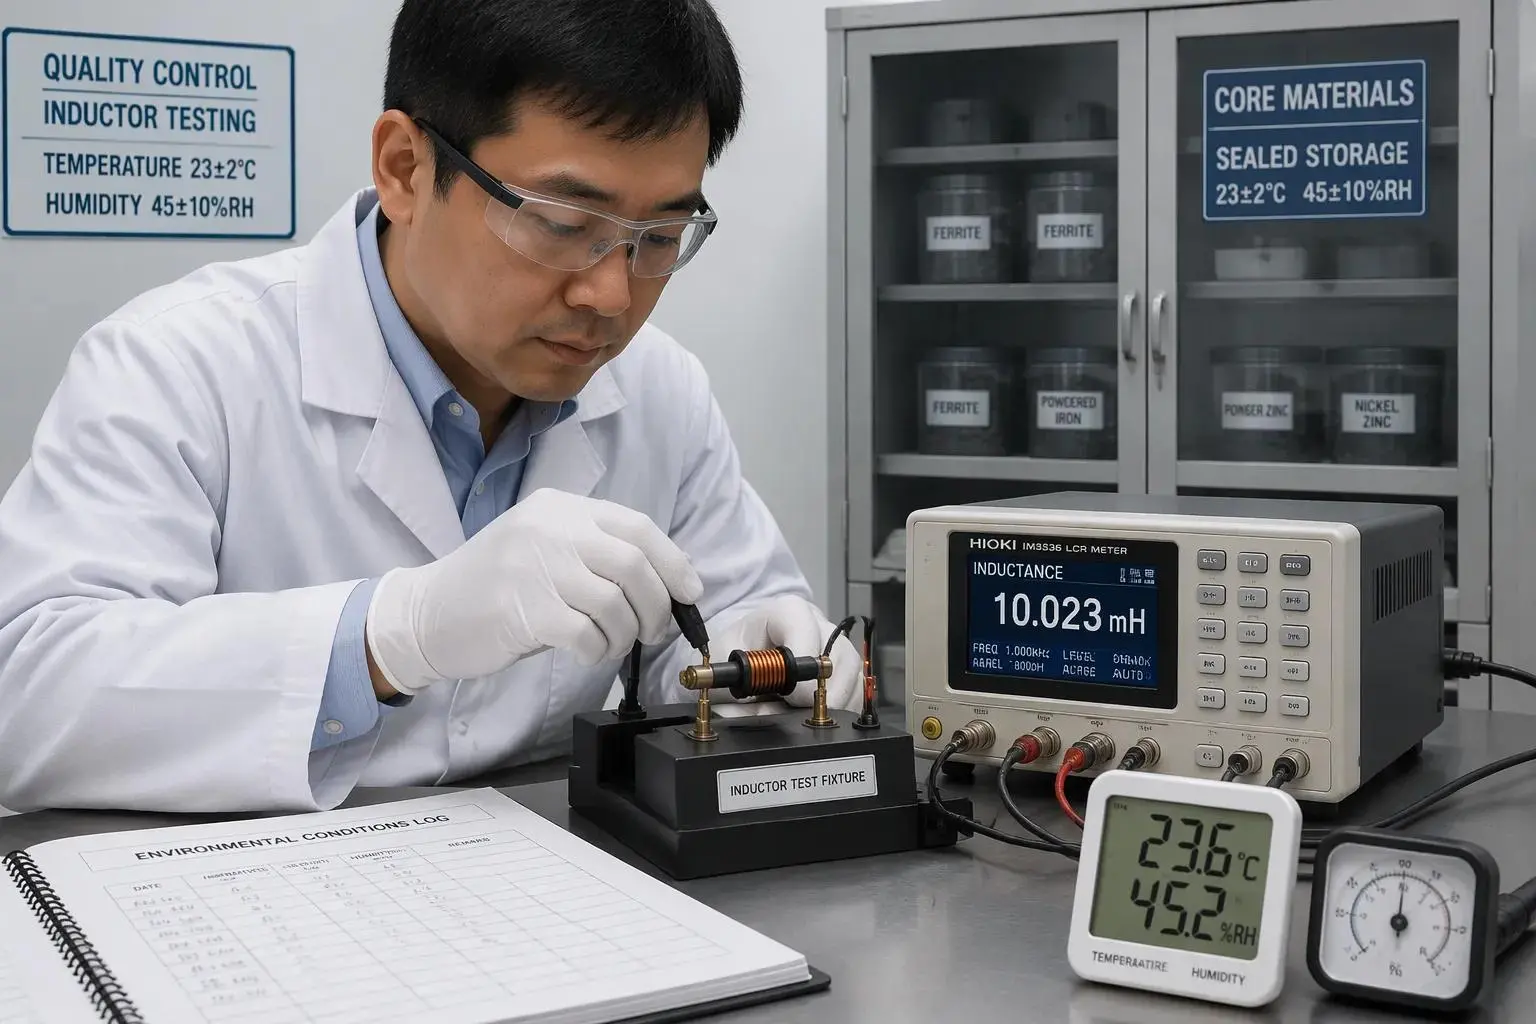
温度の影響の管理
温度により透磁率が変化し、インダクタンスはその変化に追従します。室温で良好に機能するコア材料は、動作中に巻線が加熱されるとドリフトする可能性があります。メーカーは、定格温度帯域全体で安定した透過性を備えたコア材料グレードを選択することでこの問題に対処しています。また、高い熱耐久性を備えた定格のインダクタも選択します。この定格は、一貫したインダクタンス値、最小限の磁気損失、および長期的な動作安定性をサポートします。
熱補償は生産現場にも及びます。巻線ステーションとテストステーションは制御された温度で動作するため、測定値は部屋ではなく部品を反映します。寒い朝の湾で測定されたテスト測定値と、暖かい午後の湾で測定された測定値は、コイルとは関係のない理由で異なる場合があります。ステーションの温度を一定に保つと、その変動がなくなります。同じロジックがトロイダル インダクタとコイルにも当てはまります。コア温度は、ロッドの場合と同様に、最終的なインダクタンスの読み取り値に影響します。
湿度の管理と取り扱い
製造時の湿度や取り扱い条件も糸巻きコアに影響を与えます。吸湿によりコア材料の有効特性が変化する可能性があり、乱暴な取り扱いにより完成したコイルの巻き位置が移動する可能性があります。どちらの効果も、インダクタンスをターゲットから遠ざけます。巻線および試験ステーションの環境制御により、許容範囲がこれらの影響から保護されます。
実際の管理には、湿度監視、敏感なコア材料の密閉保管、各ステーションでの定義された取り扱い手順が含まれます。オペレーターは完成したコイルを移動するために素手ではなく固定具を使用します。これらの手順により、受入検査から最終テストまで各コアの透磁率が安定します。この規律はトロイダル インダクタとコイルにも引き継がれ、取り扱いと水分管理によって同じ一貫性の目標が保護されます。文書化された環境ログにより、監査人は各生産実行中のステーションの状態を明確に記録できます。
統計的なプロセス管理と監査
早期発見のための SPC チャート
統計的プロセス管理チャートは、製造工程全体にわたるインダクタンス測定を追跡します。プロットされた各点はテストされたユニットを表し、グラフには実行の進行に伴う傾向が表示されます。ゆっくりとした上向きドリフトは、単一の部品が故障するずっと前に上昇線として現れます。オペレーターはそのドリフトを早期に発見し、スクラップになる前に修正します。この早期警告により許容範囲が保護され、大規模製造における無駄が削減されます。
管理限界は、推測からではなく、特性化された工程能力から決まります。メーカーは安定した動作を研究し、インダクタンス値の自然な広がりを測定し、その広がりの周りに制限を設定します。限界内の点は、プロセスが制御されていることを示します。制限を超えたポイントは調査を開始します。実際の能力データから限界値を構築するロッドインダクタ メーカーは、監査人にライン上のあらゆる決定に対する防御可能な根拠を提供します。
ロットのサンプリングと最終監査
ロットのサンプリングと最終インダクタンスの監査が最後の検証層を形成します。各ロットから採取されたサンプルは、特徴付けられた分布に対して測定されます。監査により、出荷されたユニットが、プロセスが生成するように構築された分布と一致していることが確認されます。このステップは、単一の行末チェックには依存しません。ロット全体を統計記録と照合して検証します。
同じ監査規律がトロイダル インダクタとコイルにも適用され、巻線の形状が最終的なインダクタンスを決定します。監査人はサンプル結果をトロイダル コアの分布と比較し、分布から外れるロットにフラグを立てます。文書化された監査記録により、インダクタの品質保証チェーンが完成します。バイヤーはこれらの記録を確認し、出荷されたすべてのロットが目標インダクタンスと特性分布と一致していることを確認できます。
5 つの制御により、設計から出荷まで一貫したインダクタンスが実現されます。コア材料の選択により磁気ベースラインが設定され、張力制御による自動巻線によりコイルの形状が修正され、フィードバックによるインラインテストにより運転中のドリフトが修正され、熱および環境制御により許容範囲の範囲が保護され、監査による統計的プロセス管理によりロットごとに検証されます。単一のステップだけでパフォーマンスの一貫性を実現することはできません。有能なロッド インダクタ メーカーは 5 つすべてを積層しているため、それぞれが他のもので見逃しているものをキャッチします。エンジニアと調達専門家は、サプライヤーにロットレベルのコアデータ、張力ログ、インライン測定記録、ステーション環境ログ、特性化された機能から構築された SPC チャートを要求する必要があります。これらの記録を共有するロッド インダクタ メーカーは、大規模な実行におけるインダクタンスの制御を実証しています。


