English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
産業用スイッチング電源のパワーインダクタ信頼性試験
産業用スイッチング電源を構築するエンジニアは、認定計画に基づいて 8 つのテスト (熱サイクル、熱衝撃、振動、湿度、はんだ付け性、絶縁抵抗、高温負荷寿命、飽和電流の DC バイアス検証) を実施する必要があります。各テストは特定のストレス パスを対象としています。
パワーインダクタは、あらゆるスイッチング電源において集中的なリスクを伴います。コア、巻線、はんだ接合部はすべて、稼働中に熱サイクルと機械サイクルが発生します。これらの応力は、磁気経路における信頼性の問題のほとんどを引き起こします。
パワーインダクタの信頼性テストでは、2 つのコストのバランスをとります。過剰なテストは認定資格を延長し、単価を上昇させます。テストが不十分だと現場での失敗を招きます。適切なテスト セットはアプリケーションに適合しており、この記事ではその構築方法を示します。
パワーインダクタの産業要件
温度、振動、寿命の要求
産業用スイッチング電源は、多くの場合、通気が制限された筐体内で継続的に動作します。周囲温度は何年も高温のままです。したがって、工業用グレードのパワーインダクタは、通常 -40°C から +125°C 以上の極端な温度にわたって機能する必要があります。連続使用により、あらゆる熱マージンの決定が強化されます。
機械的ストレスにより、2 番目の要求が追加されます。高速鉄道、自動車、および要求の厳しい産業環境では、はんだ接合の強度、耐振動性、および耐衝撃性が重要になります。ベンチテストに耐えたパワーインダクタでも、何年も機械が振動すると、終端でクラックが発生する可能性があります。
生涯の期待が 3 番目の要求を設定します。認定プログラムでは、負荷寿命テストが 1,000 時間をはるかに超え、最大 5,000 時間まで延長されます。次に、チームは、定義された劣化基準に対してアレニウス スタイルの外挿を適用します。このような外挿は、テストされた部品、ストレス条件、仮定、および故障の定義に固有です。エンジニアは、これらをすべてインダクタの寿命規則として一般化すべきではありません。
産業用対消費者用および自動車用プロファイル
市場セグメントごとにインダクタの要件は異なります。家庭用電化製品では、スマートフォン、ラップトップ、ウェアラブル、スマート ホーム デバイスの薄型設計のために、小型化されたコンパクトな高密度部品が優先されます。コストとサイズがそのプロファイルを推進し、耐用年数が短いことは許容されます。産業オートメーションでは、ロボット、PLC、センサー、VFD の連続動作のために、耐久性のある高効率のインダクタが必要です。自動車は、エントリーゲートとして AEC-Q200 準拠を備えた、800V バッテリー プラットフォームと超高速充電で駆動される高電流、高温、コンパクトな部品を要求します。
セグメント | 使用の根拠 | 信頼性重視 |
産業用制御とオートメーション | 長い耐用年数、高い周囲温度の可能性あり | 24 時間年中無休の動作、エンクロージャのエアフロー、過負荷イベント、長期的な熱マージン |
車載用DC/DCコンバータ | コンパクトさ、機械的堅牢性、大電流対応 | 自動車認定シリーズ、車両の熱過渡および電気過渡現象 |
民生用ポイントオブロード降圧コンバータ | コンパクトな PCB エリアでの大電流 | DCバイアス、リプル電流加熱、連続使用温度 |
極端な温度ではマージンが縮小します。コアが加熱すると、rms 電流定格と飽和電流ヘッドルームの両方が低下します。定格電流が不十分だと、インダクタンスの低下や熱暴走として現れます。テスト前に要件を定義すると、この不一致を防ぐことができます。 isat、自己共振周波数、rms 電流などの主要な電気パラメータは、室内周囲ではなく、最悪の動作温度で指定する必要があります。
基本的なパワーインダクタの信頼性試験
パワーインダクタの信頼性テストは、定義された一連のストレステストに基づいています。各テストは 1 つのフィールド応力を再現し、1 つの故障メカニズムを明らかにします。エンジニアは、このテスト セットを資格計画のバックボーンとして扱う必要があります。
熱サイクルと熱衝撃
熱サイクルにより、制御された温度上昇率で部品が低温限界と高温限界の間で移動します。ゆっくりとしたランプにより、アセンブリ全体が一緒に伸縮します。熱衝撃は、ほぼ瞬時の転写で同じ極端な影響を与えます。急勾配により、膨張率の異なる材料間の界面に応力がかかります。どちらのテストも、コアの亀裂、巻線疲労、はんだ接合部の亀裂を対象としています。熱衝撃は、終端の完全性を判断するためのより厳しい検査です。サーマルサイクリングは、エンクロージャ内の毎日の周囲環境の変動をより適切にシミュレートします。
振動、湿度、はんだ付け性
振動試験では、取り付けられた部品を周波数掃引にわたって振動させます。はんだ接合部や緩んだコアアセンブリの機械的疲労を対象としています。湿度テストでは、部品を高温および高相対湿度に保ちます。湿気の侵入により絶縁が劣化し、巻線が腐食します。はんだ付け性テストでは、組み立て中に端子が適切に濡れているかどうかをチェックします。濡れ性の結果が不良であれば、部品が使用開始される前に接合部が弱いことが予測されます。
はんだ付け性と湿度のテストは、熱テストだけでは見逃される巻線と終端の弱点を発見します。熱応力により膨張の不一致が明らかになります。濡れに強い終端や、時間の経過とともに湿気を吸収する巻線は見られません。これら 2 つのテストにより、そのギャップが埋められます。
テスト | 典型的な応力プロファイル | 受け入れ重視 |
サーマルサイクリング | 制御されたランプで低域から高域への変動を繰り返す | コアの亀裂はありません。インダクタンスのシフトが制限内にある。 DCR安定 |
熱衝撃 | 極端な温度間の急速な移動 | 終端やはんだ接合部の亀裂はありません。断熱材は無傷 |
振動 | 実装部品の周波数スイープ | 関節疲労はありません。コアの緩みはありません。安定したパラメータ |
高温多湿 | 温度が高く、相対湿度が高い | 絶縁抵抗が最小値を超えている。腐食なし |
はんだ付け性 | はんだディップを指定温度で制御 | 完全な終端濡れ。濡れやボイドがない |
この表は、一般的なプロファイルと受け入れの焦点を示しています。正確な制限は、選択した規格とアプリケーションによって決まります。パワーインダクタが熱ストレスには合格しても、はんだ付け性に問題がある場合でも、製造時に信頼性のリスクが生じます。テスト セットは、個別のチェックとしてではなく、全体として機能します。
絶縁抵抗と負荷寿命
絶縁抵抗は、巻線とコアの間の時間の経過に伴う絶縁を測定します。測定値が高い場合は、健全なエナメルコーティングときれいなボビンが確認されます。湿気、熱老化、電圧ストレスにより、そのバリアはゆっくりと侵食されます。絶縁抵抗の低下は、短絡が発生する前に故障の危険性を示します。
高温負荷寿命とドリフト
高温負荷寿命により、パワーインダクタは定格電流および高温で長期間動作します。このテストでは、長期的なインダクタンスと DC 抵抗のドリフトが明らかになります。コアが古くなり、巻線が安定するにつれて、両方のパラメータが変化します。損失モデリングは安定した値に依存するため、ドリフトが重要になります。 DC 抵抗が増加すると、巻線損失が増加します。インダクタンスが低下すると、リップル電流と AC コア損失が増加します。これらが一緒になって温度上昇を押し上げます。エンジニアはドリフトを初期読み取り値およびデータシートの許容差と比較します。
DCバイアスと飽和電流のチェック
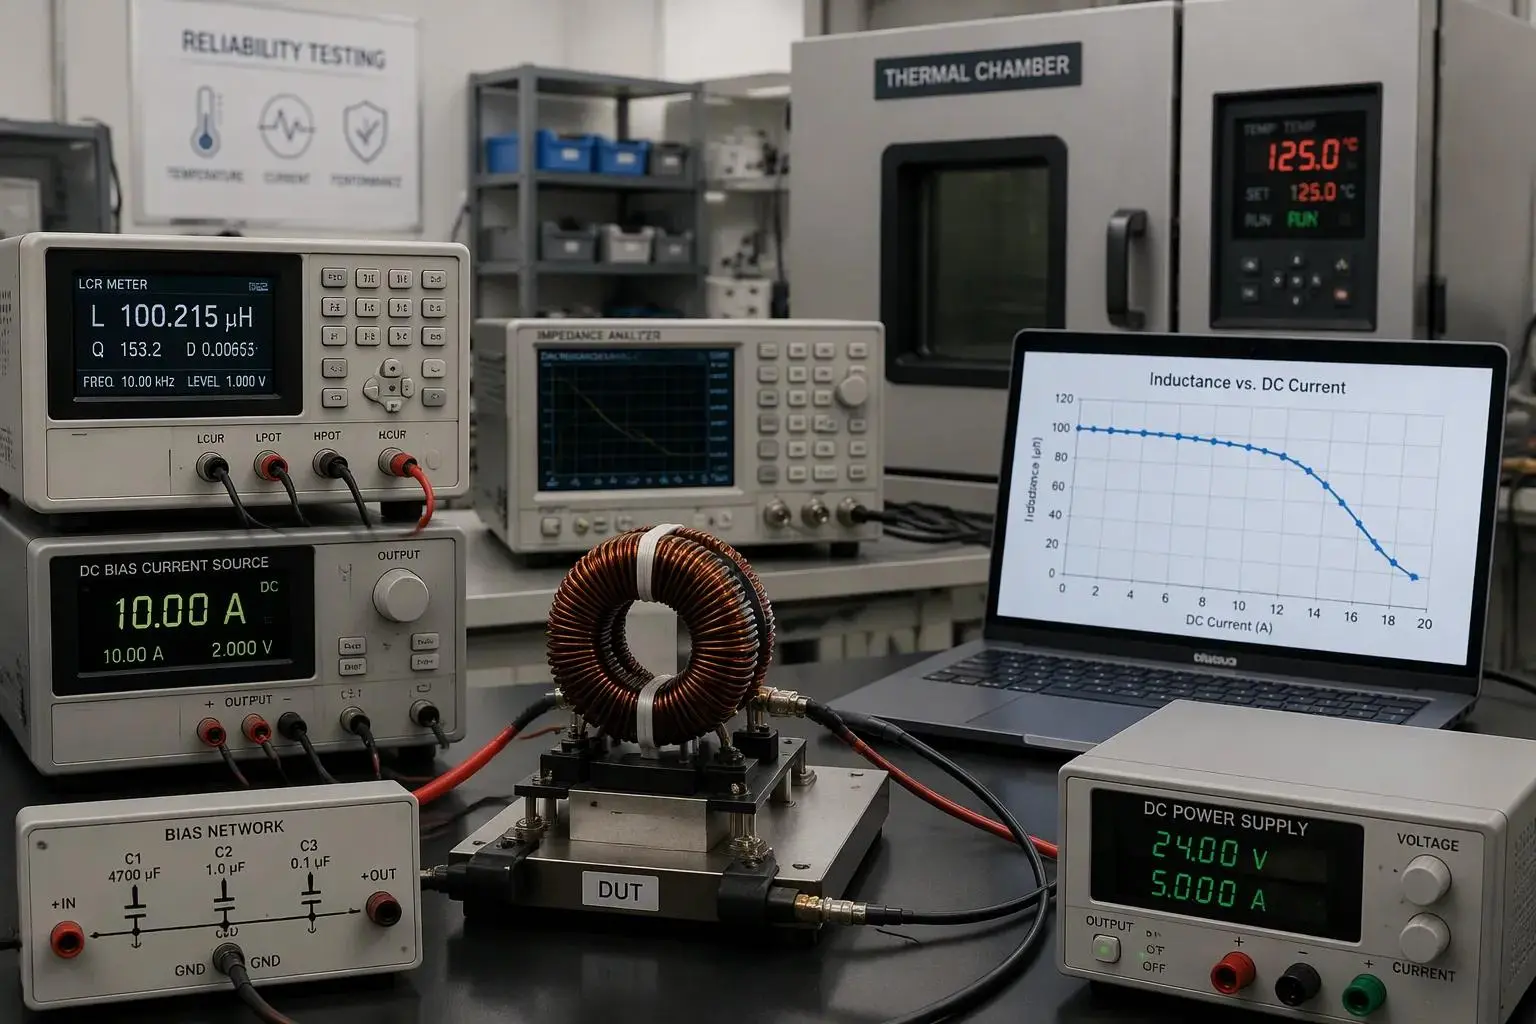
DC バイアス テストでは、AC 測定信号に DC 電流を重畳します。セットアップには、LCR メーターまたはインピーダンス アナライザー、制御された DC 電源、および機器を DC から絶縁するバイアス ネットワークが必要です。エンジニアはまず周波数、AC レベル、温度についてデータシートの条件を照合し、次にオープンおよびショート補償を実行します。ゼロバイアス時のインダクタンスが基準L0となります。その後、電流は制御されたステップで増加し、各ステップでインダクタンスと温度が記録されます。測定された isat は、インダクタンスがメーカーが指定した基準を満たす DC 電流です。
インダクタンス降下基準 | 公称 10 µH 部品の結果として得られるインダクタンス |
10%削減 | ~9μH |
20%削減 | ~8μH |
30%削減 | ~7μH |
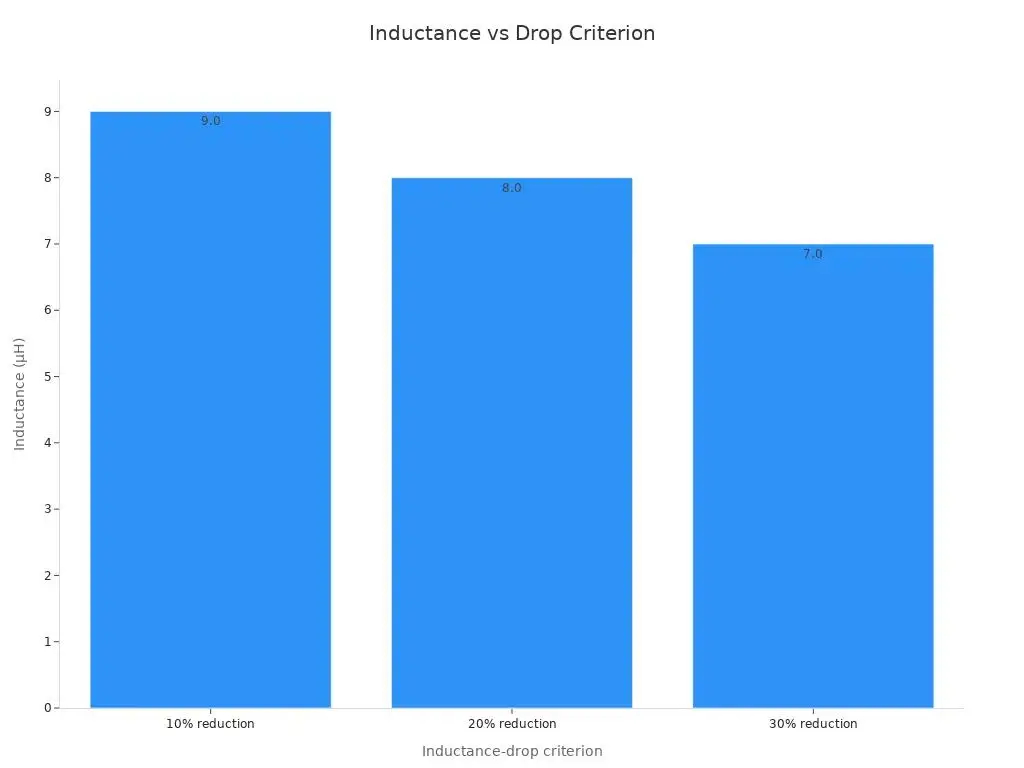
単一のドロップ率は普遍的ではありません。 30% 低下と評価された部品は、10% と評価された部品よりも高い isat 評価を示す可能性があります。比較は、ドロップ定義とテスト条件が一致する場合にのみ有効です。エンジニアは、通常動作、定常状態のピーク、起動、過渡など、回路が検出するすべての電流における L 対 I 曲線も読み取る必要があります。公称 10 µH の部品は動作点で 7.5 µH しか供給できないため、コンバータの計算ではその残りのインダクタンスを使用する必要があります。コア素材が曲線を形成します。フェライト コアは急激な飽和ニーを示しますが、粉末コアと金属複合コアは徐々に低下します。不十分な電流定格は、ソフトニーのクロスが早すぎる場合に現れます。したがって、ピーク飽和電流は最悪の場合の負荷を余裕を持って上回らなければならず、飽和電流定格は全温度範囲にわたって維持される必要があります。
規格と合格基準
AEC-Q200、IEC、およびMIL-STDマッピング
認定プランの各テストは、名前付きの標準ファミリーにまで遡ります。 AEC-Q200 (Rev-E、2023) は、受動部品の主要なストレス テスト認定標準として機能し、インダクタと磁気を明示的にカバーしています。基本的な方法に加えて、定格バイアスでの 1000 時間、85 °C、85 %RH での偏湿寿命や端子強度などの AEC 固有のテストが追加されます。 IEC 60068 は、AEC-Q200 が参照する基本的な環境および機械的試験方法を提供します。 MIL-STD-883 と JEDEC JESD22-A シリーズは、基礎となる基本規格として並んでいます。 AEC ドキュメントはこれらの方法に基づいて構築されていますが、それらに代わるものではありません。
AEC-Q200 は、コンデンサ、抵抗器、インダクタ、磁気、バリスタ、ヒューズ、水晶など、半導体以外のすべてを対象としています。
工業デザインでは、自動車のテストレベルを選択的に借用することがよくあります。設計者は、密閉されたエンクロージャの用途に偏った湿度寿命プロファイルを採用し、取り付け方法ですでに対処されている振動掃引をスキップする可能性があります。この選択的な借用は、エンジニアが理論的根拠を文書化するときに機能します。
合格基準を正しく読む
合格/不合格のしきい値は注意深く読む必要があります。インダクタンス変化制限は、値が最初の読み取り値からどの程度ドリフトする可能性があるかを定義します。 DCR シフト制限により、DC 抵抗の上昇が制限されます。絶縁抵抗の最小値は、巻線からコアまでの絶縁の最低値を設定します。視覚的な基準には、コアの亀裂、端子の濡れ、マーキングの判読性が含まれます。パワーインダクタは、すべての基準が一致した場合にのみ計画を満たします。
規格のデフォルト レベルをアプリケーションと照合せずにコピーすると、問題が発生します。デフォルトの飽和電流マージンは、エンクロージャが決して提供しない良好な環境を想定している場合があります。電流定格と rms 電流ヘッドルームは、実際の最悪のケースを反映する必要があります。エンジニアは計画に署名する前に、現場の状況に照らして各しきい値を確認する必要があります。
結果と故障モードの解釈
コア割れ、巻線疲労、はんだ接合部
故障したパワー インダクタは通常、5 つの兆候のうちの 1 つを示します。コアの亀裂は、熱衝撃または機械的衝撃の後に目に見える亀裂として現れます。巻線の疲労は、伸縮を繰り返すとターンの破損やショートとして現れます。振動または熱サイクル後の終端部のはんだ接合面に亀裂が発生する。絶縁破壊は、絶縁抵抗値の低下として現れます。インダクタンスのドリフトは、負荷寿命にわたる値のゆっくりとした変化として現れます。
各シグネチャは異なる根本原因を示しています。コアのエッジに沿った亀裂は、部品が吸収できなかった熱勾配を示唆しています。巻線の疲労は、銅とコアが異なる速度で移動したことを示唆しています。接合部の亀裂は、磁気設計ではなく、取り付け方法またははんだのプロファイルを示唆しています。エンジニアは部品を交換する前に故障箇所を記録する必要があります。
摩耗故障と初期故障の比較
テストの順序付けにより、2 つのカテゴリが区別されます。初期の欠陥は、ストレス テストの最初の数時間に現れます。摩耗メカニズムは遅れて現れ、着実に成長します。 1,000 時間の負荷寿命テストの 100 時間目に故障した部品には欠陥があることになります。 4,000 時間後にドリフトする部品には通常の経年変化が見られます。次に、故障解析により、断面または顕微鏡検査によってメカニズムが確認されます。
一貫した構造により、この読み取りを複雑にする変動が減少します。社内で磁性材料を選択し、IATF 16949 プロセスを採用しているメーカーは、ユニット間のばらつきをしっかりと抑えています。タイトなスプレッドにより、安定したベースラインに対するドリフト傾向が視覚化されます。緩やかなスプレッドは、通常の散布図の中にトレンドを隠します。
解釈中は電流定格が不十分であることに注意してください。定格実効電流で過熱した部品は、DC 抵抗の上昇とインダクタンスの低下を同時に示す場合があります。このパターンは、ランダムな欠陥ではなく、熱設計を超えた巻線損失とコア損失を反映しています。エンジニアが部品をクリアする前に、飽和電流マージンと電流定格の両方が最悪の場合の温度を維持する必要があります。
テストレベルをアプリケーションに合わせる
フィールド条件からプロファイルを導出する
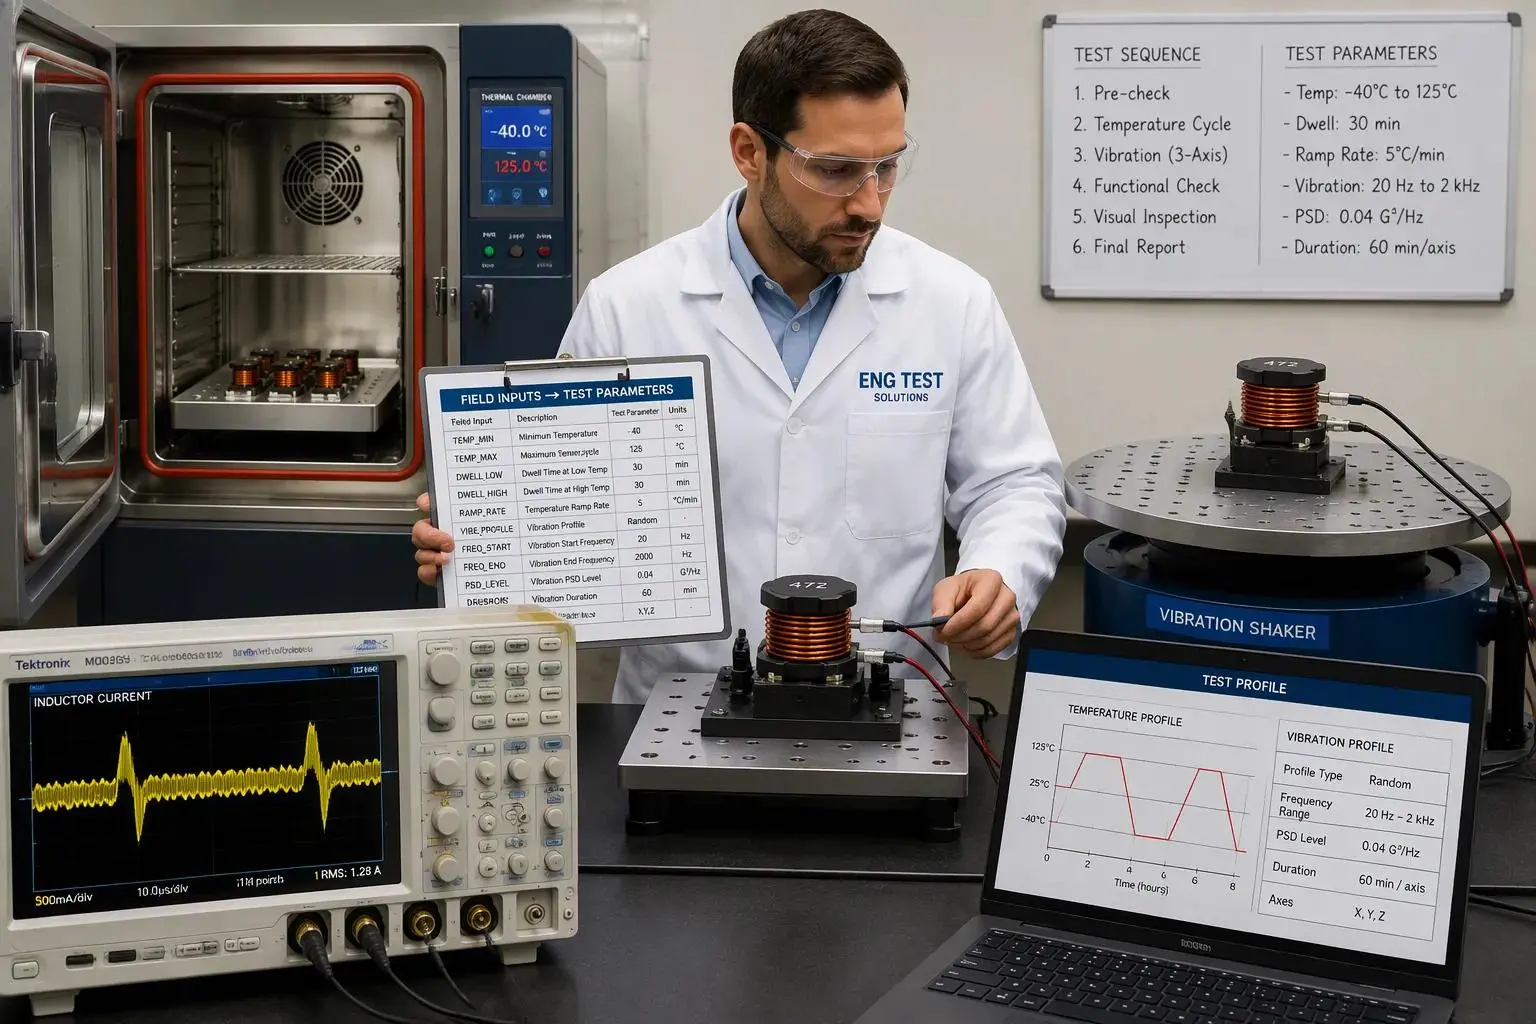
テスト プロファイルは、一般的なデータシートのデフォルトではなく、フィールド環境を反映する必要があります。エンジニアは、エンクロージャ内の周囲温度範囲、取り付け場所の振動スペクトル、負荷のデューティ サイクルという 3 つの入力から開始します。各入力は特定のテスト パラメーターにマップされます。
フィールド入力 | 設定するテストパラメータ |
エンクロージャの周囲温度範囲 | 熱サイクルの下限と上限、ソーク期間 |
実装振動スペクトル | 振動掃引帯域と加速度レベル |
負荷デューティサイクルとピークイベント | 負荷寿命期間、DC バイアス掃引のバイアス レベル |
最悪の場合の負荷には特別な注意が必要です。エンジニアは、定格電流と飽和電流マージンを、起動時や過渡ピークなど、回路が要求する最も重い負荷に結び付ける必要があります。公称負荷のみに対応するサイズのパワー インダクタは、過渡現象が発生すると低下します。 isat 定格は、飽和電流が低下する最高動作温度でのヘッドルームを備えたピークをクリアする必要があります。 rms 電流定格は定常状態の加熱をカバーする必要があり、その結果生じる温度上昇は熱設計の範囲内に収まる必要があります。リップル電流は DC 加熱に加えて AC 損失を追加するため、プロファイルはスイッチング周波数での実際のリップルを反映する必要があります。
過剰なテストと過小なテストを避ける
過剰なテストには目に見える代償が伴います。追加のテストロット、長い期間、繰り返される故障解析により、認定スケジュールが延長され、単価が上昇します。自動車プログラムからコピーされた振動スイープでは、固定キャビネット内にボルトで固定される部品の計画に数週間かかる場合があります。その努力はほとんど自信を生みません。
テストが不十分であると、隠れた代償が伴います。湿度テストを省略したり、飽和電流チェックを緩めたりすると、現場で不合格となる部品が合格する可能性があります。現場での障害は、実際に費やされるテスト時間よりもはるかに多くのコストがかかります。エンジニアは、アプリケーションのリスクが正当化される場所に各テストを配置する必要があります。
実用的な近道が 1 つあります。経験豊富なインダクタメーカーによるワンストップの選択とテストサポートにより、このマッチングステップが大幅に短縮されます。社内で磁性材料を選択できるサプライヤーは、アプリケーションの説明からプロファイルを提案し、検証用のサンプルを供給し、実際の動作点に対する isat および rms 電流データを確認できます。このサポートにより、インダクタのサイジングと選択が推測から文書化された決定に変わります。最終的な合格コールの所有権は依然としてエンジニアにありますが、照合作業は白紙のページではなく、テストされたデータから始まります。
目標は適切な規模の計画です。すべてのテストでは、アプリケーションが実際に示す現場リスクに答えます。パワー・インダクタの信頼性テストは、プロファイルがフィールド条件に従い、電流マージンが最悪の場合の負荷に従う場合に最も効果的に機能します。
コストとコンプライアンスの考慮事項
資格取得費用はどこから来るのか
資格取得コストは 4 つのソースから累積されます。各ロットには部品、治具時間、ラボ時間が消費されるため、テスト ロットの数によって基本コストが設定されます。テスト期間はそのベースを倍増させ、長い負荷寿命の実行ではチャンバーが数週間拘束されます。断面や顕微鏡検査には専門家の労力が必要となるため、サンプルが失敗するたびに失敗分析にはコストがかかります。設計変更後の再認定ではサイクルの一部が再開され、変更が遅れて完了した計画全体が台無しになる可能性があります。
コスト要因 | 消費するもの |
試験ロット数 | ロットごとの部品、備品、ラボ時間 |
テスト期間 | フルラン全体の室内時間 |
故障解析 | 不合格サンプルごとに専門家が作業 |
再資格認定 | 設計変更後に影響を受けるテストを繰り返す |
パワーインダクタがこの予算の中心に位置します。コア損失と巻線損失の挙動によって、計画に必要な熱テストの量が決まります。十分な飽和電流マージンを持つ部品は、限界近くまで押し上げた部品よりも再実行の回数が少なくて済みます。
適切な規模のテスト計画を構築する
適切な規模のプランは、標準の完全なメニューからではなく、アプリケーションの条件から始まります。エンジニアは最初に必須のテストを選択し、次に特定のリスクが正当化される場合にのみオプションのテストを追加します。密閉されたエンクロージャは湿度テストを正当化し、取り付け方法ですでに処理されている振動スイープを廃止する可能性があります。
コンポーネントのタイプも計画の指針となるはずです。フェライトコア インダクタは、コア損失と自己共振周波数が設計を支配する高周波スイッチング電源と EMI の役割に適合します。高電流トロイダル インダクタは、飽和電流と実効値電流のヘッドルームが最も重要となるエネルギーの蓄積とフィルタリングに適しています。エンジニアは、あらゆるタイプをあらゆるレベルでテストするのではなく、アプリケーションに適合するタイプを選択する必要があります。この選択により、インダクタンス、電流定格、およびリップル電流マージンが実際の義務に合わせて維持され、真の現場リスクに向けた認定予算が維持されます。
必須のテスト セットには、熱サイクル、熱衝撃、振動、湿度、はんだ付け性、絶縁抵抗、負荷寿命、DC バイアスが含まれます。エンジニアはドリフト制限と故障の兆候に対する結果を読み取り、現場の状況に合わせて適切なサイズのレベルを設定します。
実用的なチェックリストが選択と認定をガイドします。
1.アプリケーションと最悪の動作条件を定義します。
2.必要なインダクタンス、リップル、およびピーク電流を決定します。
3.公称値ではなく、バイアスと温度の下でデータシートをスクリーニングします。
4. isat が最高温度でのピーク過渡現象をクリアしていることを確認します。
5.構造、認定証拠、および合格基準を確認します。
6.承認前に最終回路をモデル化してテストします。
信頼性とコストのバランスをとるということは、アプリケーションが重視するものをテストすることを意味し、それ以上ではありません。